


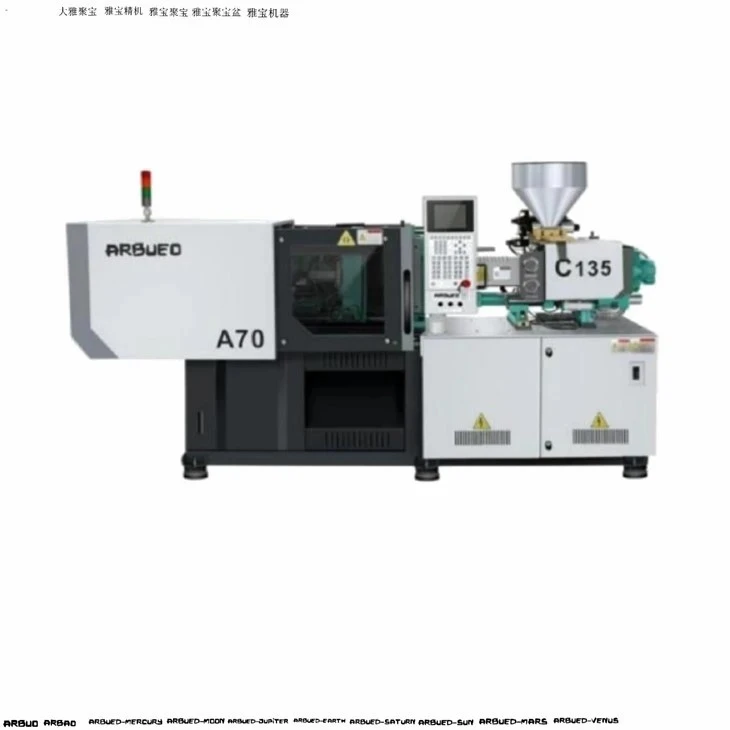


高速ハイブリッド射出成形機-
高速ハイブリッド射出成形機は、クランプと可塑化のための電気サーボ ドライブと、高圧射出およびエジェクタ動作のための高精度油圧システムを統合しています。-この駆動構成は、電気運動の動的加速、位置精度、エネルギー効率と、薄肉で高速サイクルの生産に必要な高い力密度と油圧保持力を組み合わせたものです。-
これらの機械は、短いサイクル時間(包装および医療用使い捨て品では 3 秒未満)と厳格な壁厚許容差を考慮して特別に設計されており、従来の全油圧式プラットフォームと比較して、エネルギー使用量を最大 50% 最適化し、同時に複数キャビティの製造環境で連続的かつ高負荷な稼働を維持します。-
主な仕様
以下は、標準化された高速ハイブリッド プラットフォーム全体にわたる主要な技術パラメータです。-
|
技術的パラメータ |
ユニット |
基準値範囲 |
注意事項・条件 |
|
クランプ力 |
kN(トン) |
1,800 - 6,500 (180 - 650 T) |
トグル-レバー機構 |
|
射出速度 |
mm/s |
300 - 800 |
ダイナミック油圧アキュムレータアシスト |
|
ネジ径のオプション |
mm |
32 / 38 / 45 / 52 / 60 |
窒化/バイメタル選択 |
|
L/D比 |
L/D |
20:1 - 24:1 |
溶融物の均一性を最適化 |
|
最大。射出圧力 |
バー |
2,000 - 2,500 |
アプリケーションに応じて- |
|
乾燥サイクル時間 |
s |
1.2 - 2.1 |
EUROMAP 6規格 |
|
プラテン寸法 (H x V) |
mm |
780×780~1,350×1,350 |
標準化された T- スロット レイアウト |
|
タイ-バーのクリアランス |
mm |
530x530 ~ 920x920 |
幅広い複数個取りの金型フィッティングが可能- |
|
エジェクタ力・ストローク |
kN/mm |
50-120 / 150-220 |
サーボ-油圧または電気駆動 |
|
システム電源 |
V / Hz |
380-480V、三相、50/60Hz |
地域の標準に合わせて構成可能 |
主な特長
ハイブリッド サーボ ドライブ アーキテクチャ:AC 電気サーボ モーターは、スクリューの回転 (ドージング) とクランプの動作を独立して駆動し、金型冷却中に作動油を劣化させることなく同時に可塑化することができます。
アキュムレータ-補助注入ユニット:デュアル油圧アキュムレータは瞬間流量を提供して超高速のメルト フロント前進を実現し、0.4 mm 未満の壁厚でのショート ショットを排除します。{0}{1}
剛性プラテンとトグルの形状:有限要素解析 (FEA)- により最適化されたプラテン構造は、最大のクランプ力下でのたわみを最小限に抑え、正確なマルチキャビティのパーティング ラインを保護します。-
閉ループ モーション コントロール:{0}-光学式リニア エンコーダによるリアルタイム フィードバックにより、射出移行点とクランプ位置の再現性が +/- 0.01 mm 以内に保証されます。
統合エネルギー回生:クランプ動作の減速段階中に生成される運動エネルギーは変換され、DC バス ドライブ ユニットにフィードバックされます。
マシン構成
クランプ機構:専用の AC サーボ モーターによって駆動される 5- ポイント ダブル- システム。自動集中潤滑とデジタル クランプ力モニタリングを備えています。
射出ユニット:リニア ガイド-に取り付けられた射出スレッドは、窒素を充填したブラダー アキュムレータを備えたデュアル油圧シリンダーによって駆動され、-素早い速度ステップ-応答を実現します。
可塑化システム:バイメタル バレルと高トルク電気サーボ ドライブを組み合わせて、油圧システムの負荷に関係なく高回転数の投与を実現します。{0}{1}{1}
油圧マニホールド:比例バルブは射出シリンダに直接隣接して取り付けられ、作動油の遅れと圧力降下を最小限に抑えます。
制御システム:15- インチ マルチタッチ - ディスプレイを備えた産業用 PLC インターフェース。リアルタイムのプロセス曲線追跡、EUROMAP 63/77 統合、SPC モニタリングをサポートします。
製品固有の技術的利点-
同時モーション制御
電動スクリュードライブにより、クランプが開いたり、部品が排出されたり、閉じたりしながら、連続的に可塑化することができます。これにより、サイクル全体の段階から可塑化時間が省略され、樹脂の壁の厚さに応じてショットあたり 0.5 ~ 2.5 秒節約されます。
正確な溶融温度管理
独立した電気注入制御により、射出速度プロファイルに関係なく、一定のスクリュー トルクと背圧が維持されます。せん断に敏感なエンジニアリング樹脂の熱劣化は、PID マルチゾーン セラミック加熱バンドとソリッドステート リレー スイッチング (+/- 1 度 C 制御精度) を組み合わせて防止されます。-
熱流体の安定性
油圧動力は、短時間の高力-動作(射出およびクランプ ロック)専用に確保されるため、作動油の熱負荷が最小限に抑えられます。-オイルの動作温度が低い (45 ℃ 以下に保たれる) と、油圧シールの寿命が延び、オイルの酸化速度が減少し、チラーのエネルギー需要が低くなります。
代表的な用途
包装および容器
薄肉食品容器と蓋: 肉厚は 0.35 mm まで。 4 個取りから 32 個取りの金型のサイクルタイムは 3.0 秒未満です。
クロージャー システムとキャップ: -高キャビテーションの金型では、連続的な多軸移動が必要です(-金型のラベル付けとネジの取り外しオプション)。
医療およびヘルスケアの使い捨て製品
シリンジ バレルとピペット チップ: クラス 8 クリーンルーム環境内で実行される、高精度でバリのない公差。{0}}
採血管: PET/PP 高キャビテーション成形品。厳密な寸法一貫性を備えています。{0}
精密電子機器および自動車部品
コネクタとハウジング フレーム: 薄肉{0}}ガラス-充填 PBT/PA66 電気ハウジングは、ヒケなく充填を完了するために高い射出圧力を必要とします。
材質の適合性
ポリプロピレン (PP) およびポリエチレン (PE):超高速サイクル薄壁注入用に最適化された高 MFI グレード。{0}}{1}}
ポリスチレン (GPPS/HIPS) および ABS:光学的透明度が高い、または正確な保圧変化を必要とする-衝撃の大きい部品-。
ポリカーボネート (PC) およびポリアミド (PA6/PA66 と GF):-高い圧力安定性と耐摩耗性のバイメタル可塑化コンポーネントを必要とする高温エンジニアリング プラスチック-。
ポリエチレンテレフタレート (PET):低アセトアルデヒド (AA) 発生プリフォームおよび容器成形に専用のスクリュー プロファイルが利用可能です。{0}
構成オプション
基本プラットフォームを特定の生産パラメータに合わせて調整するために、購入者は次の機能モジュールから選択できます。
スクリューとバレルのオプション
標準耐摩耗性バイメタル: 15%~25% のガラス繊維強化材を含む樹脂向けに設計されています。
完全耐食性-合金: 難燃剤、PVC、および腐食性の高い添加剤パッケージの処理用に設計されています。
高混合均質化スクリュー: -顔料マスターバッチの高混合と均一な色の分散のために最適化されています。
補助動作と油圧機械オプション
油圧コア引き込み回路: 1 ~ 4 の独立した油圧バルブ シーケンスを構成可能。
サーボ-電気イジェクト: 金型開きおよびクリーンルーム準拠時の平行エジェクタ動作用に設計されています。
エアブローバルブ: 完全に構成可能なタイミングと圧力設定を備えた多回路空気圧バルブ。-
自動化と制御の統合
-モールド ラベリング (IML) インターフェースの統合: 高速ラベリング ロボティクスのための標準化された EUROMAP 67 統合。-
ロボット ピック-および-インターフェース: 部品抽出システム用の標準化された EUROMAP 12 自動化インターフェース。
統合ホットランナー コントローラー: 12 ~ 48 の独立した加熱ゾーンをサポートする内蔵温度制御モジュール-。
製造と品質管理
すべての機械は発送前に厳格なテストプロトコルを実施し、構造上の適合性と位置精度を保証します。
マシンベッドの製造:-CNC ポータル フライス加工の前に熱アニーリングを施した応力除去鋼溶接部により、長時間の運転でもタイバーの位置合わせの安定性が保証されています。-
プラテンの平行度の検証:平行度はダイヤルインジケータを使用して100%のクランプ荷重下で測定されます。最大許容偏差は対角スパン全体で 0.05 mm 以内です。
ドライサイクル試験:最高速度設定でのドライサイクルで 48- 時間連続燃焼-し、油圧の熱平衡、駆動応答、漏れのないシールの完全性を検証します。
レーザー干渉計のアライメント:直線軸はレーザー校正されており、空間精度と絶対位置の再現性を確保しています。{0}
品質認証:ISO 9001:2015 製造規格に準拠。機械指令 2006/42/EC およびプラスチック機械の EN 201 安全要件に準拠した CE マーク検証。
カスタマイズとOEMサポート
医療用ディスポーザブル用クリーンルームパッケージ(ISOクラス8/GMP準拠)
クリーンルーム条件下で業務を行う医療機器メーカー向けに、ハイブリッド射出成形プラットフォームは、ISO 14644-1 クラス 8 規格を満たすように設計された特殊な汚染制御構成を提供します。{0}
密閉型および潤滑剤フリーのクランプ ゾーン: タイバー-は耐摩耗性クロム メッキで処理され、-食品グレードのグリース-で密封されたリニア ベアリングを使用して、金型界面付近での油滴のエアロゾル化を防ぎます。
ステンレス鋼のパネルと清掃可能な表面: フレーム カバーとサイド パネルはブラッシュ仕上げの AISI 304 ステンレス鋼で作られており、滑らかなアール角の幾何学形状を備えているため、塵-がたまる隙間がなくなり、頻繁に化学薬品で拭き取ることができます(IPA/過酸化物対応)。-
部品排出とコンベヤの統合: 型締ゾーンの真上に統合された層流エアフロー フード マウントを備えており、部品落下時の正圧保護と自動ロボット ピックアップ (EUROMAP 67 クリーンルーム インターフェイス) を保証します。
-汚染のない油圧回路: クリーン ゾーン内の油圧ラインでは、乾式ブレーク クイック カップリングを備えた二重編組ステンレス鋼ホース、-、認定された NSF H1 食品-グレードの液体、集中型 HEPA- フィルター付きオイル タンク ブリーザーを使用しています。
追加のカスタムエンジニアリング
カスタムスクリューおよびバレル冶金: 最大 50% のガラス繊維強化材または腐食性添加剤を含む樹脂用に設計された特殊コーティング (炭化タングステンクラッディングなど)。
デイライトとタイバーの間隔の延長-: かさばるスタック金型、複雑なコア-プル金型、または深絞り-コンポーネントに対応するためのプラテンの変更。
カスタム制御プロトコルの統合: OPC UA 通信、カスタム MES 統合プロトコル、および特定のファクトリー オートメーション標準をサポートします。
正確な見積もりを得るために購入者が提供すべきもの
詳細な技術構成および商用提案を受け取るには、お問い合わせに次の技術情報を含めてください。
部品の形状と図面:最大および最小の壁の厚さを詳細に示す 3D STEP/IGES ファイルまたは 2D 寸法図面。
樹脂仕様:材料グレード、MFI/MFR、および添加剤/充填剤(ガラス繊維、難燃剤など)の割合。
金型仕様:キャビティの数、総ショット重量 (g または cm3)、金型の重量、および金型の外部寸法 (長さ x 幅 x 高さ)。
目標サイクルタイム:必要な部品出力率 (部品/時間) または目標の全体的なサイクル期間。
補助要件:統合されたホット ランナー制御、コア プル、バルブ ゲート、またはロボット自動化インターフェイス (EUROMAP 67/77) の必要性。
よくある質問
Q: ハイブリッド射出成形機と完全電気機械の主な違いは何ですか?
A: ハイブリッド マシンは、連続的/高頻度のタスク (スクリューの回転とクランプの動き) には電気駆動装置を利用し、高{1}}動的/高力のタスク (射出と保持) には油圧を利用します。{0}全電動機は全軸にサーボモーターとボールネジを使用します。ハイブリッドは、高圧薄肉用途向けに、低い初期設備コストで大幅に高い射出速度と力密度を実現します。一方、完全電動は絶対油ゼロのクリーンルームでの運転に優れています。-{6}}
Q: ハイブリッド システムはどのように動作エネルギー消費を削減しますか?
A: 電動可塑化ドライブは油圧を使わずに単独で動作するため、省エネになります。さらに、メイン油圧ポンプはサーボ ドライブを使用しており、保持フェーズおよび冷却フェーズ中に完全にシャットダウンするか、最小限の RPM で動作するため、固定容量型油圧ポンプに特有の連続的なアイドル電力損失が排除されます。-
Q: 油圧アキュムレータにはどのようなメンテナンス手順が必要ですか?
A: ブラダ アキュムレータでは、窒素プレチャージ圧力を定期的に確認する必要があります。{0}}検査は、標準の充電および試験装置を使用して 6 か月ごとに実施する必要があります。一貫した射出加速速度を確保するには、窒素圧力レベルを工場の定格に従って維持する必要があります。
Q: このプラットフォームは研磨性のあるガラス-入りの素材を扱うことができますか?
A: はい。ガラス-入りの材料や研磨材を加工する場合、機械には特殊なバイメタル バレル(タングステン/炭化ホウ素合金を含むマトリックス)と完全に硬化されたスクリュー フライトが装備されています。これにより、早期の摩耗が防止され、長期にわたる生産工程にわたって安定した可塑化効率が維持されます。
人気ラベル: 高速ハイブリッド射出成形機、中国高速ハイブリッド射出成形機メーカー、サプライヤー、工場


