


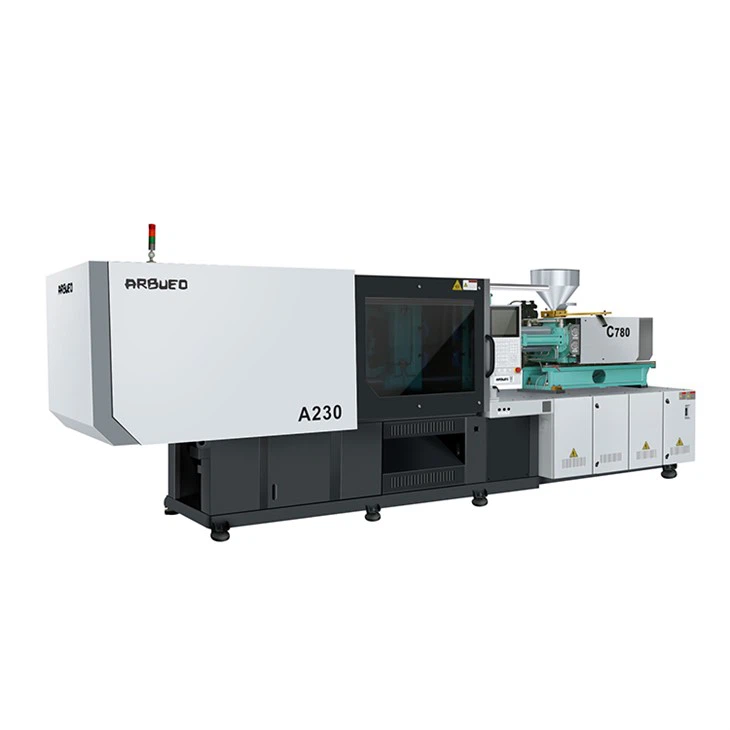
プラスチックバケット射出成形機のフレームは通常、高圧に耐えられる耐久性のある鋼合金で作られています。この機械の動作原理は、プラスチック顆粒が最初にホッパーに投入されることです。顆粒は加熱バレルに入り、18.9 Kw の電力のヒーターによって溶解されます。次に、直径 45 mm のスクリューが溶融プラスチックを金型に押し込みます。 174 MPa の高圧下で、プラスチックが金型に正確に充填されます。 2300 kn の型締力により、冷却プロセス中に金型を閉じた状態に保ちます。最後に、排出システムが完成したバケットを排出します。
パラメータ:
|
モデル |
A230/C780 |
|||
|
インジェクションユニ |
|
A |
B |
C |
|
ネジ径 |
MM |
45 |
50 |
55 |
|
ねじL/D比 |
L/D |
22 |
20 |
18.5 |
|
理論上のショット量 |
CM^3 |
448 |
553 |
666 |
|
ショット重量PS |
g |
408 |
503 |
605 |
|
射出圧力 |
メガパスカル |
174 |
141 |
117 |
|
最大スクリュー速度 |
回転数 |
171 |
||
|
チャンピングシステム |
|
|
||
|
クランプ力 |
知っている |
2300 |
||
|
開きストローク |
mm |
475 |
||
|
タイバー間の距離 |
mm |
520x520 |
||
|
最大。金型の高さ |
mm |
550 |
||
|
分。金型の高さ |
mm |
200 |
||
|
エジェクタストローク |
mm |
140 |
||
|
エジェクタ力 |
知っている |
62 |
||
|
その他 |
|
|
||
|
最大ポンプ圧力 |
メガパスカル |
140 |
||
|
ポンプモーターの電力 |
くぅ |
27 |
||
|
ヒーター電力 |
くぅ |
18.9 |
||
|
機械寸法 (長さ×幅×高さ) |
m |
6.1×1.8×2.2 |
||
|
機械重量 |
t |
8 |
||
|
ホッパー容量 |
Kg |
50 |
||
|
オイルタンク容量 |
L |
255 |
||
利点
1. 高効率
効率の点では、プラスチックバケット射出成形機のスクリュー径は 45 mm、理論射出量は 448 cm3 です。この構成により、プラスチックバレルを迅速に製造することができます。毎分 171 回転の最大スクリュー速度により、生産速度がさらに向上します。たとえば、典型的な生産シナリオでは、1 時間に数百バレルを生産できます。この高い生産量は、忙しい市場のニーズを満たすために不可欠です。
2. 安定した性能
性能安定性の観点からは、2300 キロニュートンのクランプ力が重要な要素です。この大きな力により、プラスチックバレルの安定した成形が可能になります。 520 x 520 mm のタイロッド間隔により、さまざまなサイズの金型に安定したフレームが提供されます。これにより、安定した品質を維持しながら、さまざまなサイズやデザインのバレルを製造することができます。家庭用の小型樽から業務用の大型樽まで、この機械で簡単に扱えます。
3. 正確な注入
射出圧力 174 MPa のプラスチックバケット射出成形機は、金型に正確に充填できます。これにより、滑らかな表面と正確な寸法を備えた高品質のバレルが製造されます。-このレベルの精度は、品質が重要な包装業界などの業界では不可欠です。
4. 強力モーターとヒーターシステム
プラスチックバケット射出成形機には強力なモーターと加熱システムが装備されています。 27 kW のポンプ モーター出力と 18.9 kW のヒーター出力が連携して、安定した動作とプラスチック材料の高速加熱を保証します。これにより、生産時間とエネルギー消費が削減されます。たとえば、効率的な加熱システムにより、プラスチックを成形に適した温度まで迅速に加熱できるため、待ち時間が短縮され、生産性が向上します。同時に、強力なモーターが射出プロセスに必要な力を提供し、スムーズで効率的な生産を保証します。
5. 連続生産
50 kg のホッパー容量と 255- リットルの燃料タンク容量により、プラスチックバケット射出成形機は頻繁に中断することなく連続稼働できます。これは、大規模な運用の場合に特に有益です。

よくある質問
1. プラスチックバケット射出成形機は主にどのような製品の生産に使用されますか?
プラスチックバケット射出成形機は、主に、家庭用の小型バケット(5 リットルなど)から工業用および農業用の大型バケット(10 リットル、20 リットル、さらにはそれ以上)まで、さまざまな容量のプラスチックバケットの製造に使用されます。水、油、肥料、各種薬品などさまざまな物質を保管するために、さまざまな産業に欠かせないバケツです。
2. プラスチックバケット射出成形機の型締力は生産にどのような影響を与えますか?
型締力 (トン単位で測定) は、射出成形プロセス中に金型の 2 つの半分の間を確実に密閉するために不可欠です。たとえば、100 トンの型締力を持つ機械は、中型のプラスチック バケットを製造するための金型を安全に閉じることができます。-特定の金型に必要なしきい値を下回るなど、型締力が不十分な場合は金型の漏れが発生し、バリ(金型の接合部から溢れる過剰なプラスチック材料)などの欠陥が発生する可能性があります。逆に、過剰な型締め力は漏れを防ぐことができますが、金型に過剰な圧力がかかり、早期の摩耗とエネルギー消費の増加を引き起こします。最適な型締力は通常、金型の投影面積と材料の射出圧力によって決まり、これにより効率的で欠陥のない生産が保証されます。-
3. 射出圧力とプラスチックバケットの肉厚均一性の間にはどのような関係がありますか?
射出圧力は、材料と金型の設計に応じて通常 117 MPa、141 MPa、174 MPa であり、プラスチック バケットの壁厚の均一性を決定する上で重要な役割を果たします。適切な射出圧力により、溶融プラスチックが金型キャビティに均一に充填され、壁厚のばらつきが最小限に抑えられます。たとえば、-射出圧力を適切に制御すると、20 リットルのバケットの壁厚の変動を ±0.2 mm 未満にすることができ、その結果、構造の完全性と美観が向上します。射出圧力が低いと充填が不完全になり、薄い斑点やボイドが発生する可能性があり、圧力が高すぎると成形品に応力や変形が発生する可能性があります。
4. プラスチックバケット射出成形機のスクリュー径は生産効率にどのような影響を与えますか?
スクリュー径はプラスチックバケット射出成形機の能力に応じて変化し、可塑化能力と射出速度に直接影響します。スクリュー直径が大きい (例: . 55 mm) と、小さい 45 mm と比較して、1 回転あたりにより多くのプラスチック材料を可塑化できるため、生産スループットが向上します。ただし、これは、スクリューチャネル内の抵抗の増加を克服するにはより高い射出圧力が必要になる可能性があり、スクリュー内の厚い溶融層を固化させるにはより長い冷却時間が必要になる可能性があることも意味します。
5. 冷却システムはプラスチックバレルの成形品質にどのような影響を与えますか?
冷却システムは金型の温度を制御し、成形されたプラスチック バレルの品質を決定する鍵となります。効果的な冷却により、溶融プラスチックが急速に凝固し、変形が防止され、寸法安定性が向上します。たとえば、ポリプロピレン (PP) バレルが最適な結晶化と機械的特性を達成するには、約 40 ~ 60 度の金型温度が理想的です。冷却が不十分だとサイクルタイムが長くなったり、製品が柔らかく反ったりする可能性があり、一方、過剰な冷却は応力亀裂を引き起こし、エネルギー消費が増加する可能性があります。適切にバランスの取れた冷却チャネルと温度により、プラスチック バレルが一貫した肉厚、滑らかな表面、最小限の反りで金型から取り出されます。
6. プラスチックバケット射出成形機の加熱システムはどのように機能しますか?
プラスチックバケット射出成形機の加熱システムでは、電気ヒーター (通常はバレルとスクリューに巻き付けられた加熱コイル) を使用して、プラスチック材料の温度を融点まで上昇させます。ヒーターはサーモスタットによって制御され、プラスチックの種類に応じて通常 180 度から 300 度の間で正確な温度を維持します。スクリューが回転および往復運動すると、プラスチック全体に熱が均一に混合して分散され、確実に完全に溶解します。均一な溶融温度を達成するには効率的な加熱が不可欠であり、これが粘度、流量、そして最終的にはプラスチックバケットの成形品質に影響を与えます。
7. プラスチックバケット射出成形プロセスでよくある欠陥は何ですか?
プラスチックバケット射出成形プロセスではいくつかの欠陥が発生しやすく、それぞれに特定の原因があります。不均一な壁厚は通常、不適切な金型充填または射出圧力の変動によって引き起こされ、バレルの構造的完全性を損なう可能性があります。プラスチック材料内に閉じ込められた空気や湿気、不十分な射出圧力、または不十分な金型の通気により、気泡や空隙が発生することがあります。収縮マーク (表面のくぼみとして見える) は、プラスチックの不均一な冷却と収縮によって発生します。通常、不適切な冷却や離型剤の使用量が多すぎることが原因です。亀裂は冷却中や取り扱い時の応力によって発生する可能性があり、金型の漏れは型締力の不足や金型シールの損傷によって発生します。
人気ラベル: プラスチックバケット射出成形機、中国プラスチックバケット射出成形機メーカー、サプライヤー、工場, 水平射出成形機の調整, プラスチック射出成形機のメンテナンス水平, 水平プラスチック射出成形機のメンテナンス, 製造の水平におけるプラスチック射出成形機, 射出成形機の水平, ニカラグアの注射機


