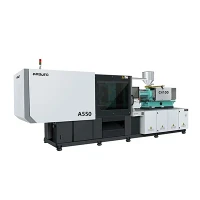
高速-薄肉-射出成形機
高速薄肉射出成形では、ポリマー溶融物が凍結する前に薄肉成形型を充填するために、高い射出速度、迅速な油圧応答時間、および最大の機械的剛性が必要です。-標準的な油圧式射出成形機には、肉厚 0.8 mm 未満のコンポーネントのパッケージングに必要なアキュムレータ アシスト、応答速度、プラテンの剛性が欠けていることがよくあります。
この高速薄肉射出成形シリーズは、-アキュムレータ支援油圧システム、サーボ-電気ハイブリッド ドライブ、高剛性クランプ構造を統合しています。-高キャビテーションの包装金型、医療用使い捨て製品、薄肉容器向けに設計されたこのプラットフォームは、-最大 800 mm/s の射出速度、1.8 秒未満の乾燥サイクル時間、フラッシュやショート ショットを防ぐための精密な圧力制御を実現します。
主な仕様
以下は、当社の標準的な高速{0}}薄肉プラットフォーム-シリーズ全体にわたる主要なエンジニアリング仕様です。特定の値は、ショット重量、金型寸法、サイクル時間の要件に基づいて構成できます。
|
パラメータ |
ユニット |
値/範囲 |
|
クランプ力 |
kN/トン |
2,600 - 5,500 kN (260T - 550T) |
|
タイバー間隔 (H x V) |
mm |
580×580~880×880 |
|
プラテン寸法 (H x V) |
mm |
850×850~1280×1280 |
|
最大。オープンストローク |
mm |
520 - 850 |
|
モールド高さ (最小 - 最大) |
mm |
220 - 600 / 300 - 800 |
|
射出速度 |
mm/s |
350 - 800 (アキュムレータ支援) |
|
噴射応答時間 |
MS |
<= 16 |
|
ネジ径 |
mm |
38 - 65 (L/D 比: 22:1 ~ 24:1) |
|
最大。射出圧力 |
バー |
2,000 - 2,400 |
|
乾燥サイクル時間 (ユーロマップ 6) |
秒 |
1.4 - 1.9 |
|
システムドライブの種類 |
- |
サーボ-油圧ハイブリッド + 窒素アキュムレータ |
|
制御システム |
- |
KEBA / Techmation 高速コントローラ- |
主な特長
窒素アキュムレータ注入システム:瞬時に大量のオイルを流して、極度の背圧下でも圧力降下なく最大 800 mm/s の射出速度を維持します。{0}}
閉ループ サーボ制御:{0}-高解像度のリニア光学スケール(解像度 0.001 mm)と圧力トランスデューサによるリアルタイムの位置と圧力のフィードバック。-
高-剛性ボックス-フレーム プラテン:有限要素解析 (FEA)- により最適化されたプラテン構造により、最大トン数でのたわみが 0.05 mm 未満に低減され、複数キャビティの金型を不均一な摩耗やパーティング ラインのバリから保護します。-
デュアルシリンダーバランス噴射:ツイン射出シリンダーは高速前進運動中にアライメントを維持し、スクリューの傾きやシールの摩耗を防ぎます。{0}
射出ユニットのリニアガイドレール:低摩擦リニア モーション ガイドにより、高速射出時の抵抗が軽減され、射出位置の再現性が +/- 0.1 mm まで向上します。-
独立した油圧回路設計: 並列油圧回路により、金型の開閉、エジェクターの動作、可塑化を同時に行うことができ、全体のサイクル時間を 15% - 20% 短縮します。
動作原理と機械構成
高速薄肉成形--は、薄いプラスチックの熱特性により、標準の成形とは大きく異なります。溶融ポリマーが壁厚 0.35 mm ~ 0.8 mm の冷鋼に接触すると、溶融スキンは数ミリ秒以内に凍結します。金型キャビティを完全に充填するには、2,200 bar に達する圧力下で射出段階が 0.1 ~ 0.4 秒以内に完了する必要があります。
コアサブシステム構成
クランピングユニット:
素早い開閉に最適化された 5 点ダブルトグル運動システム。-
トグルピンジョイントごとに油圧と潤滑頻度を監視する自動集中潤滑システム。
差動高速クランプ回路によりドライ サイクル時間を短縮します。-
射出ユニット:
窒化またはバイメタルのスクリュー。バリア プロファイルとダイナミック ミキシング ヘッドを備えて設計されており、熱劣化なしで高せん断均質化を処理できます。-
-射出シリンダー入口で直接オイル分配を制御する高応答比例弁またはサーボ バルブ。
最大 10g の射出加速時の逆流を防ぐように設計されたセラミックまたは耐摩耗合金リングを備えた逆止弁-。{1}}
油圧&駆動ユニット:
永久磁石サーボ モーターと内歯車ポンプの組み合わせにより、固定容量型システムと比較して最大 50% のエネルギー節約が可能です。-。
高圧油圧アキュムレータには窒素ガスが事前充填されており、充填中に瞬間的な油圧エネルギーを供給します。{0}
統合されたオイル クーラーとリアルタイムのオイル温度/レベル監視により、3 ミクロンまでオイルをろ過します。-
製品固有の技術的利点-
超-短い噴射応答時間(<= 16 ms)
標準の油圧バルブは、ニュートラルから完全に開くまでに 40 - 80 ミリ秒かかります。このユニットは、高応答の Moog/Rexroth サーボ バルブと密結合アキュムレータ マニホールドを組み合わせて使用しており、16 ミリ秒以内に目標速度を達成します。-これにより、溶融物の事前せん断や動的圧力のスパイクが防止されます。{6}}
高トン数でのプラテンのたわみの低減
不均一なクランプ力の分布により、高キャビテーションツール(例: 32 キャビティまたは 48 キャビティの食品容器)-の中央キャビティにバリが発生します。ボックスタイプのプラテン レイアウトは、型締力を金型取り付け領域のすぐ後ろに向け、最大の型締負荷下でも金型面の平行度を維持します。
可塑化の熱安定性
スクリューの回転速度が高いと過剰な摩擦熱が発生し、ポリプロピレン (PP) やポリスチレン (PS) などの傷つきやすい素材が燃える可能性があります。特殊なバリア スクリューの形状により、機械的せん断と熱伝導のバランスがとれ、24 時間 365 日の連続運転を通じて溶融温度の変動が +/- 1.5 ℃ 以内に維持されます。
代表的な用途
この機械プラットフォームは、高精度、欠陥率ゼロ、迅速な連続稼働が要求される分野にわたる大量生産をサポートします。{0}
-薄肉食品包装:
円形および長方形のデリコンテナ (壁厚 0.4 mm - 0.6 mm)
-カビラベリング(IML)ヨーグルトカップ、アイスクリーム容器、マーガリン容器
不正開封防止の飲料用キャップと蓋{0}}
医療用使い捨て製品:
ピペット チップ (マルチ-キャビティの高精度-ツール)
シリンジバレルおよびプランジャーロッド
遠心分離管と検査キュベット
消費財および電子機器:
使い捨てカトラリー (サイクルタイムが 3.5 秒未満のナイフ、フォーク、スプーン)
携帯電話の内部フレームブラケットとバッテリーハウジング
導光板と光学ディスプレイフレーム
材質の適合性
-薄肉射出成形では、狭いキャビティ チャネルでの高速流動を促進するために、メルト フロー インデックス(MFI)値が高い樹脂が必要です。
ポリプロピレン(PP):注射グレード MFI 30 - 100 g/10 分食品容器、IML包装、キャップ用の主樹脂。
ポリスチレン(GPPS/HIPS):透明な薄壁カップ、カトラリー、硬質包装用の高流動グレード。-
ポリエチレン (HDPE / LLDPE):柔軟な蓋、キャップ、薄肉の工業用ペールに使用されます。{0}
ポリカーボネート (PC) / ABS ブレンド:難燃性と高い衝撃強度が必要な薄壁の電子ハウジングに適用されます。-
ポリエチレンテレフタレート (PET):特殊な薄肉プリフォームと特殊なパッケージング アプリケーション。-
選択方法/設定オプション
正しい機械サイジングを選択するには、ショット量、投影面積、肉厚、金型設計を評価する必要があります。
クランプ力のサイジング計算式
型締力 (トン)=[部品の投影面積 + ランナー (cm^2) x キャビティ圧力 (bar)] / 1000 x 安全率 (1.1 - 1.2)
推奨構成マトリックス
|
コンポーネント / 要件 |
標準梱包 |
高精度の医療 |
IML統合ライン |
|
射出速度 |
500 - 600 mm/秒 |
400 - 500 mm/秒 |
600 - 800 mm/秒 |
|
ネジの種類 |
バイメタル窒化- |
ステンレス/クロームメッキ |
高流量 PP バリア スクリュー- |
|
クリーンルームへの対応 |
標準産業用 |
ISOクラス7/8対応 |
密閉されたクランプエリア |
|
オートメーションインターフェイス |
ユーロマップ 67 / SPI |
ユーロマップ 67 / SPI |
Euromap 73 / 高速 IML 信号- |
|
アキュムレータ |
単気筒/複気筒 |
ツインシリンダーの精密制御 |
マルチ-ステーションの大容量-アキュムレータ |
製造と品質管理
すべての機械は、出荷前に構造、加工、動作の厳格な検証を受けます。
[Raw Casting Inspection] ---> [CNC Machining & Stress Relief] --->【三次元測定機アライメント検証】
|
【工場受け入れ試験(FAT)】<--- [72-Hour Continuous Run] <--- [Assembly & Laser Calibration]
キャスティングとストレス解消:機械のフレームとプラテンにはダクタイル鋳鉄鋳物 (QT450-10) が使用されており、内部応力を除去して長期的な変形を防ぐために、自然応力および熱応力緩和時効を経た-。
精密加工:プラテンの表面とタイバーのガイド穴は、温度管理された環境内の 5- 軸 CNC ポータル マシニング センターで加工されます。
レーザー干渉計のアライメント:タイバーの平行度とプラテンの平坦度は、レニショーのレーザー干渉計を使用して検証され、0.03 mm 以内の精度が保証されます。
72 時間の負荷テスト:組み立てられた機械は、工場出荷前に、油温、振動レベル、油圧の安定性を監視する 72- 時間の連続乾燥サイクルと圧力保持テストを実行します。-。
カスタマイズとOEMサポート
特定の生産ライン要件と工場オートメーション標準をサポートするために、当社は技術的なカスタマイズ オプションを提供しています。
バレル加熱オプション:セラミック ヒーター バンド、赤外線省エネ加熱カバー、または迅速な熱応答を実現する誘導加熱システム。{0}}
拡張された型開きストローク:深絞り薄肉コンテナまたは背の高い IML 製品向けにトグル運動学を修正しました。{0}
特殊なネジ形状:カスタマイズされた L/D 比とフライトは、バイオ樹脂(PLA)、高充填コンパウンド、または PCR(消費者リサイクル)ブレンド向けに設計されています。{0}{1}{2}
統合された油圧コアプル:プログラム可能なシーケンシャル コア-回路はマシン PLC に直接統合されています。
カスタムカラーとブランドラベル:顧客の工場基準に合わせたカラーマッチングと、地域の機器販売代理店向けの OEM プライベートラベル。
買い手が見積もりのために提供すべきもの
正確な技術提案、金型マッチング評価、商業見積を受け取るには、次のプロジェクトパラメータを共有してください。
部品図:限界寸法と最小壁厚を示す 2D/3D ファイル (STEP、IGES、または PDF)。
樹脂仕様:特定のポリマーグレード、ブランド、メルトフローインデックス (MFI/MFR)。
金型の詳細:
キャビティの数
金型寸法(長さ×幅×高さ)と重量
ホット ランナー システムのタイプ (バルブ ゲートまたはオープン スプルー) および電気ゲート制御要件
目標出力/サイクルタイム:予想される日次生産量または必要な乾燥サイクル目標。
自動化の要件:In{0}}In Mold Labeling (IML) ロボット、サイド-取り出しアーム-、または下流の包装機械用のインターフェースのニーズ。
よくある質問
Q: アキュムレータ-補助射出によって薄肉成形の成功率はどのように向上しますか?{1}
A: アキュムレータは冷却段階と可塑化段階で油圧エネルギーを蓄え、射出中に即座に放出します。これにより、ポリマーが凍結する前に薄いキャビティを充填するのに必要な極めて高い流量が得られ、ショート ショットや構造的応力が防止されます。
Q: この機械は標準的な壁部品や一般的な射出成形金型を実行できますか?{0}}
A: はい。制御システムにより、オペレータは HMI 画面を介してアキュムレータアシストを無効にしたり、射出速度を下げたりすることができます。ただし、サイクル時間が長い冷却段階によって支配される標準的な厚肉部品の場合は、一般に標準的なサーボ-油圧機械の方がコスト効率が高くなります。-
Q: 高速動作にはどのようなメンテナンスが必要ですか?{0}}
A: 高速動作により、メカニカル ジョイントや油圧シールの摩耗が増加します。メンテナンスには、毎日の自動潤滑油レベルのチェック、3 ~ 6 か月ごとの作動油の清浄度 (NAS クラス 7 以上) の確認、6 か月ごとの窒素アキュムレータのチャージ圧力の確認、および毎年のトグル ブッシュの検査が含まれます。
Q: コントローラーはインダストリー 4.0 および工場の MES システムと互換性がありますか?
A: はい。コントローラは、OPC-UA および Euromap 63/77 通信プロトコルをサポートしています。サイクル タイム、射出圧力曲線、温度プロファイル、アラーム履歴などの-リアルタイム パラメータ-を中央実行システムに直接エクスポートできます。-
人気ラベル: 高速薄壁射出成形機、中国高速薄壁射出成形機メーカー、サプライヤー、工場