


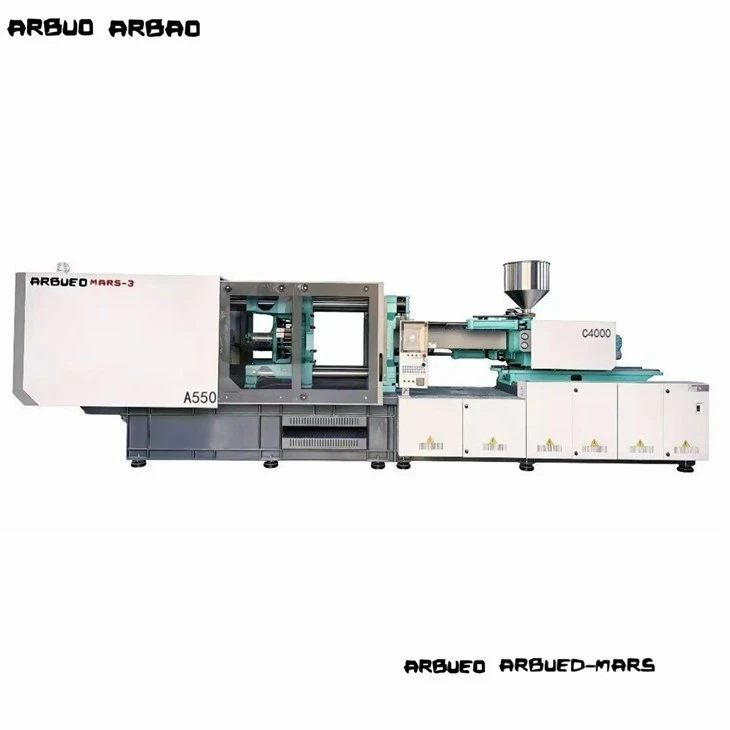


高精度サーボ油圧射出成形機-
この高精度サーボ油圧射出成形機は、自動車、医療、包装、精密 3C エレクトロニクス業界全体で、高耐久性の複雑な熱可塑性プラスチック部品を製造するために設計されています。-バス-タイプのサーボ油圧システムとダブルトグル機械式クランプを統合した-機械は、+/-0.1 mm の繰り返し射出位置精度と重量の一貫性許容差を達成します。<=0.3%.
このシリーズは 24 時間 365 日の継続的な産業業務向けに設計されており、90 ~ 1,000 トンのクランプ力に対応します。このシステムは、標準的な固定容量型油圧システムと比較して消費電力を 30% ~ 60% 削減し、長時間のサイクル時間でも油温を低く保ちます。{8}}
主な仕様
|
パラメータ |
ユニット |
標準モデル範囲 (90T - 450T) |
ヘビーデューティー-モデル範囲(550T - 1000T) |
|
クランプ力 |
kN |
900 - 4,500 |
5,500 - 10,000 |
|
タイ-バーの距離 (H x V) |
mm |
360 x 360 - 780 x 780 |
880 x 880 - 1160 x 1160 |
|
最大。モールド高さ |
mm |
350 - 750 |
800 - 1100 |
|
分。モールド高さ |
mm |
150 - 300 |
350 - 450 |
|
エジェクタストローク |
mm |
100 - 220 |
240 - 300 |
|
ネジ径のオプション |
mm |
A: 30 / B: 35 / C: 40 |
A: 75 / B: 85 / C: 95 |
|
理論上のショット量 |
cm3 |
105 - 1,850 |
2,100 - 5,800 |
|
射出重量(PS) |
g |
95 - 1,680 |
1,910 - 5,270 |
|
最大。射出圧力 |
バー |
1,650 - 2,200 |
1,550 - 2,100 |
|
噴射率 |
cm3/秒 |
85 - 450 |
480 - 920 |
|
システム圧力 |
MPa |
16 |
17.5 |
主な特長
閉ループ サーボ ドライブ システム-: 圧力および速度コマンドに対して 28ms 以内に応答します。出力は負荷需要に応じて動的に調整され、作動油の過熱を防ぎ、アイドルエネルギーの損失を排除します。
リジッドプラテンとトグルジオメトリ: 有限要素解析 (FEA) によって最適化されたプラテン設計により、最大の型締力下でのたわみが最小限に抑えられ、金型のバリや不均一な肉厚が防止されます。
精密な温度制御: PID マルチゾーン セラミック ヒーティング バンドはバレル温度を +/-1 ℃ 以内に維持し、加工中の樹脂の劣化を防ぎます。
CANbus分散アーキテクチャ: メイン CPU、サーボ ドライブ、リニア トランスデューサー間で制御信号をデジタルで送信し、信号ノイズとアナログからデジタルへの変換遅延を排除します。{0}{1}
射出ユニット用リニアガイドサポート: デュアル リニア ガイド レールが射出スレッドをサポートし、摩擦を低減し、正確なノズルのセンタリングを確保し、一貫した射出位置を維持します。
動作原理・機械構成
マシンは、調整された 4 つの主要な機能アセンブリを通じて動作します。
[Plasticizing Unit] ---> [Injection & Holding] ---> [Clamping & Ejection] --->【サーボ油圧コア】
クランピングユニット
5-点ダブルトグル-機械的リンケージが油圧アクチュエータの力を型締圧力に変換します。硬質クロムめっきを施した高張力タイバーは、構造負荷を支えます。-自動集中潤滑装置は、サイクル数に基づいてオイルをトグルブッシュに直接ポンプで供給します。金型の高さ調整は、油圧モーターによって駆動される内歯車リングを使用します。
射出可塑化装置
射出ユニットは、可塑化のために高トルク油圧モーターによって駆動される窒化処理またはバイメタル製のスクリューを使用します。{0}デュアル射出シリンダーがスクリューバックプレート全体に油圧力を均等に分配し、傾きのない均一な前進速度を保証します。
サーボ油圧システム
電力は、内部ギア ポンプと組み合わせられたダイナミック永久磁石サーボ モーターによって供給されます。{0}システムの圧力と流量は圧力トランスデューサとロータリー エンコーダによって継続的に監視され、リアルタイムの動作データがサーボ ドライブ コントローラにフィードバックされます。-
制御アーキテクチャ
マシン コントローラーには、最大 200 個の金型パラメーター プロファイルを保存できる 10.4 インチのカラー タッチスクリーン インターフェイスが備えられています。統合された診断機能により、センサーの不一致、油温の急上昇、ストロークのオーバーランが即座に検出されます。
製品固有の技術的利点-
防カビシステム
低圧金型保護は、0.01 mm の精度のリニア トランスデューサを使用してクランプ プラテンの位置を監視します。型閉じ中に抵抗が事前に設定されたしきい値を超えると、-突き出ていない部品からの抵抗など--、工具の損傷を防ぐためにリンケージが即座に停止し、逆転します。
体積安定性と溶融一貫性
比例背圧デジタル制御と逆止弁アセンブリの組み合わせにより、保持段階中の溶融物の逆流を防止します。-ショット間の重量偏差は以下の範囲内で制御されます。-<=0.3% across multi-cavity runs.
作動油の寿命の延長
冷却段階ではサーボ モーターがほぼゼロ速度まで減速するため、油圧回路内の発熱が大幅に減少します。過剰な外部冷却水を必要とせずに、平均オイル温度が 35 ℃ ~ 45 ℃ の間に維持されるため、シールの耐久性が向上し、長期間にわたってオイルの粘度が維持されます。
代表的な用途
自動車工学
ファスナー、内部クリップ、通気グリル、センサー ハウジング、コネクタ ブロック。
熱応力下での正確な寸法保持が必要なガラス{0}入り樹脂に適しています。
医療および実験装置
シリンジバレル、ピペットチップ、採血管、流体コネクタ。
クリーンルーム クラス 8 に適合するように構成されており、非汚染性タイバー コーティングとオイル-パンを備えています。-
技術およびパッケージングコンポーネント
薄肉容器、ネジ付きクロージャー、精密ギア、ポンプ ハウジング。-
サイクルタイムが短く、構造を変形させることなく金型を迅速に充填できるように設計されています。
材質の適合性
標準の窒化スクリューとバレルは未充填のエンジニアリング樹脂を処理しますが、特殊なバイメタル オプションは強力なフィラーを処理します。
|
樹脂クラス |
材料 |
推奨スクリュー/バレルオプション |
処理メモ |
|
標準商品 |
PP、PE、PS、ABS |
窒化鋼(38CrMoAlA) |
標準 L/D 比 (20:1)、標準圧縮プロファイル |
|
エンジニアリングポリマー |
PC、PA6/PA66、POM、PBT |
耐摩耗性-バイメタル合金 |
高い L/D 比 (22:1)、正確なバレル温度管理が必要 |
|
強化樹脂 |
PA66 + 30% ガラス繊維 |
完全焼入れ/超硬コーティング |
高い耐摩耗性。-強化スクリューフライトランドプロテクション |
|
腐食性樹脂 |
PVC、難燃性ABS |
ステンレス/クロームメッキ |
特殊なバレル冷却ゾーンを備えた耐食性-めっき |
選択方法/設定オプション
選択手順
必要な型締力の決定: ランナーを含む部品の投影面積を計算し、特定のキャビティ圧力 (bar) を掛けます。定格最大力の 70% ~ 85% で動作する機械のトン数を選択します。
ショットの体積を計算する: ショットの総重量 (パーツとランナー) が理論上のマシンの総ショット容量の 20% ~ 80% の間にあることを確認します。
物理的寸法を確認する: タイバー クリアランス (H x V)、最小/最大金型厚さ、エジェクタ ストローク仕様と照らし合わせて金型の寸法を確認します。{0}
モジュール構成マトリックス
コア プル システム: 複雑な金型スライダー機構用の 1 ~ 4 個の油圧コア-プル回路。
エアブローバルブ: 最大 4 つの独立したタイミングエアエジェクターチャンネル。
自動化対応: オプションの Euromap 67 または SPI ロボット インターフェイスにより、統合された部品の取り外しと下流の自動化が可能になります。
製造と品質管理
すべての機械は、工場で受け入れられる前に厳格な構造および機能検証を受けます。
プラテン平行度試験: レーザー アライメント ツールは、最大クランプ圧力下で 0.05 mm/m 以内の 4 つのタイバー位置にわたるプラテンの平行度を検証します。{0}}
ストレス解消プロセス: 機械加工されたプラテン鋳造品は熱応力除去焼きなましを受け、内部応力を永久に除去し、連続荷重下での構造変形を防ぎます。{0}}
油圧保持試験: 油圧マニホールドとシリンダーは、シールの完全性を検証するために、作動圧力の 1.5 倍で 4 時間の耐圧試験が行われています。{0}}
全負荷のドライラン-: 48 時間の連続自動サイクルテストにより、出荷前に電気信号の安定性、サーボ応答時間、熱平衡状態が検証されます。
カスタマイズとOEMサポート
特定の工場環境や製造ワークフローに合わせて機械構成を調整します。
特殊なネジ形状:カスタムバリアスクリュー、ミキシングヘッド、および直接色の混合または揮発分除去のための通気バレル。
油圧の変更:高速射出速度を実現する高流量バルブ ブロック。-平行コアの引き抜きとクランプの開放を同時に行うオプション。-
カスタムカラーとブランディング:フレーム ペインティング、コントロール インターフェイスのブランディング、および局所的な電圧マッチング (例: 480V/60Hz、380V/50Hz、220V/60Hz)。
買い手が見積もりのために提供すべきもの
以下のプロジェクトパラメータを提供すると、24 時間以内に正確な機器のサイジングと商用見積もりが可能になります。
部品図/サンプル:寸法、肉厚、重量の詳細を記載した 3D CAD ファイル (STEP/IGES) または 2D 技術図面。
樹脂材料の詳細:特定のポリマー グレード、メーカーのデータシート、およびフィラーの割合 (例: ガラス繊維 %、ミネラル含有量)。
金型レイアウト:キャビティの数、ランナー システム設計 (コールド ランナーまたはホット ランナー)、および金型全体の寸法 (長さ x 幅 x 高さ)。
ターゲット出力要件:予想されるサイクルタイムと必要な一日の生産量。
工場のユーティリティ:現地の動作電圧/周波数および冷却水供給能力。
よくある質問
Q: 射出ユニットはどの程度の繰り返し位置決め精度を実現しますか?
A: 射出軸上のリニア トランスデューサーは、0.01 mm までの精度の位置フィードバックを提供し、生産工程全体で繰り返し射出ストロークの一貫性を +/-0.1 mm 以内に維持します。
Q: サーボ油圧機械は全電気機械とどう違うのですか?{0}}
A: サーボ油圧機械は、すべての電動モデルよりも大幅に低い資本設備コストで、高いクランプ力、信頼性の高い保持圧力性能、堅牢な長期耐久性を実現します。{0}{1}{1}これらは、ほとんどの技術的な成形用途に適した、同等のエネルギー効率 (標準油圧より 30% ~ 60% の節約) と正確な再現性を実現します。
Q: サーボ油圧システムにはどのようなメンテナンス スケジュールが必要ですか?
A: 最初の 500 時間の稼働時間後に作動油を交換し、リターン フィルターを掃除してください。通常の動作条件では、3,000 時間ごとにオイル濾過チェックを実行し、6,000 ~ 8,000 時間ごとにオイルを完全に交換してください。自動集中潤滑システムは、設定されたサイクル数に基づいてトグルピンをカバーします。
Q: この機械は PEEK や PEI などの高温エンジニアリング プラスチックを処理できますか?{0}
A: はい。高温ポリマーの処理には、オプションの高温セラミック ヒーター パッケージ、特殊な高温熱電対、最大 400 ℃ の処理温度に耐えるバイメタル スクリュー/バレル アセンブリが必要です。{{2}
人気ラベル: 高精度サーボ射出成形機、中国高精度サーボ射出成形機メーカー、サプライヤー、工場


